Glasbläserpfeife: Die richtige Handhabung für Einsteiger
Die Handhabung einer Glasmacherpfeife scheitert bei Einsteigern selten an der Kraft allein. Die häufigere Fehlerquelle ist eine nicht abgestimmte Abfolge aus Rotation, Erwärmung, Blasen und Wälzen.
Sobald die Pfeife stillsteht oder der Glasposten seine Verarbeitungstemperatur verliert, verändert sich die Geometrie des Werkstücks innerhalb weniger Sekunden.
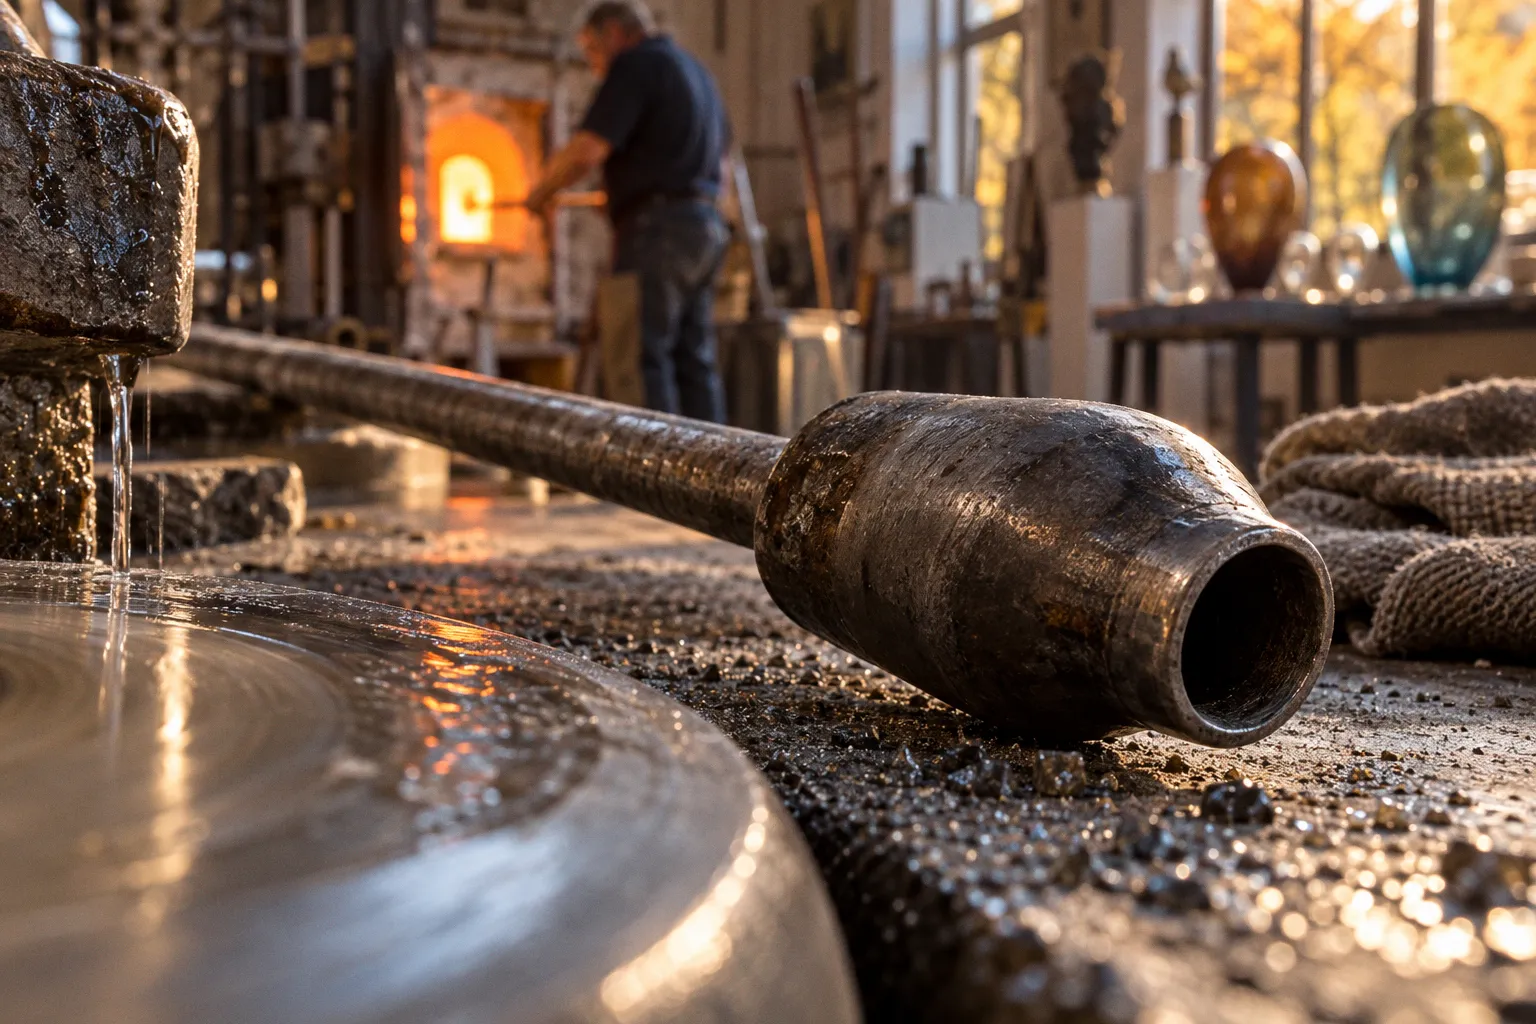
Eine Glasmacherpfeife ist kein passives Werkzeug. Sie bildet die mechanische Achse des Glaspostens. Das etwa 1,5 Meter lange, hohle Stahlrohr trägt an der Spitze den Nabel, auf dem das zähflüssige Glas aufgenommen wird. Der Mundbereich dient zur kontrollierten Zuführung von Atemluft. Während des gesamten Prozesses müssen Pfeife, Glasmasse und Werkzeugbewegung als ein System geführt werden.
Für die Glasbläserpfeife-Handhabung bei Anfängern gilt deshalb eine klare Reihenfolge: Erst wird das Gewicht kontrolliert aufgenommen, dann wird der Glasposten durch Rotation zentriert, anschließend wird die Temperatur über den Wiedererwärmungsofen stabilisiert. Erst danach beginnt die Formgebung.
Anatomie und Balance: Die Glasmacherpfeife als Verlängerung des Körpers
Die Konstruktion der Glasmacherpfeife ist funktional. Das Rohr ist lang genug, um Abstand zum Schmelzofen und zur heißen Glasmasse zu ermöglichen. Gleichzeitig überträgt es jede Bewegung der Hände unmittelbar auf den Glasposten. An der Spitze sitzt der Nabel, eine verdickte Aufnahmefläche für das Glas. Auf der gegenüberliegenden Seite befindet sich das Mundstück.
Für Einsteiger ergeben sich daraus drei getrennte Aufgaben:
1. Die Pfeife muss axial geführt werden.
2. Der Glasposten muss durch kontinuierliche Rotation auf der Achse gehalten werden.
3. Die Atemluft muss dosiert in das hohle Rohr eingebracht werden.
Diese Aufgaben dürfen nicht nacheinander, sondern müssen gleichzeitig ausgeführt werden. Eine Hand übernimmt in der Regel die Führung und Rotation der Pfeife, während die andere Hand die Position auf dem Werkzeug stabilisiert. Die konkrete Grifftechnik hängt von Arbeitsposition, Werkstatt und Werkzeugausführung ab. Das physikalische Prinzip bleibt gleich: Die Pfeife darf nicht verkanten, weil dadurch eine seitliche Kraft auf den Glasposten entsteht.
Das Gewicht liegt nicht nur in der Glasmasse
Ein einzelner Glasposten wirkt zunächst kompakt, verändert aber seine Belastung mit jeder zusätzlichen Schicht. Beim schrittweisen Aufnehmen mehrerer Glaslagen kann das Gesamtgewicht an der Pfeife bei größeren Arbeiten 10 bis 15 Kilogramm erreichen. Die Masse hängt dann nicht mehr nur an der Hand. Sie belastet Handgelenk, Unterarm, Schulter und Rumpf.
Die Pfeife wird deshalb nicht aus einer isolierten Handbewegung heraus geführt. Die Achse muss nahe am Körper stabilisiert werden, ohne dass der Körper in den Bewegungsbereich des heißen Glases gerät. Eine gebeugte, unruhige Haltung verändert den Rotationsrhythmus. Das zeigt sich sofort an der Glasoberfläche: Sie läuft nicht mehr gleichmäßig, der Posten beginnt zu wandern oder bildet eine einseitige Verdickung.
Die Balance lässt sich vor dem ersten Glasauftrag mit einer kalten oder dafür vorgesehenen Übungspfeife nachvollziehen. Dabei geht es nicht um Krafttraining, sondern um die Position der Hände, die gleichmäßige Drehbewegung und die Führung der Längsachse. Arbeiten am Schmelzofen setzen fachkundige Anleitung, geeignete Schutzausrüstung und eine kontrollierte Werkstattumgebung voraus.
Die Pfeife stabilisiert das Glas nicht durch ihr Gewicht, sondern durch kontinuierliche Rotation und eine korrekt geführte Achse.
Die häufigsten Griff- und Balancefehler
Bei der Ausbildung wiederholen sich einige Fehler. Sie sind mechanisch erklärbar und lassen sich durch eine Anpassung der Bewegungsabfolge korrigieren:
- Zu fester Griff: Ein verkrampfter Griff blockiert die Rotation. Die Pfeife wird eher geschoben als gedreht.
- Unterschiedliche Handgeschwindigkeit: Wenn eine Hand schneller arbeitet als die andere, entsteht ein wechselnder Drehimpuls. Der Glasposten läuft aus der Mitte.
- Abgesenkte Pfeifenspitze: Die Schwerkraft zieht die zähflüssige Masse nach unten. Der Posten wird länger und dünner.
- Unterbrochene Rotation: Sobald die Drehung bei noch weichem Glas aussetzt, kann sich die Masse vom Nabel lösen oder seitlich abfließen.
- Zu große Armbewegung: Weite Bewegungen verlängern die Reaktionszeit. Bei einem Werkstück mit hoher Viskosität entstehen dadurch unkontrollierte Formänderungen.
- Fehlende Rückkehr zum Wiedererwärmungsofen: Nach dem Blasen verliert das Glas Temperatur und damit Formbarkeit. Wird dieser Zustand ignoriert, steigt die notwendige Kraft an den Werkzeugen.
Physik der Rotation: Warum das Glas niemals stillstehen darf
Glas ist im Arbeitsbereich kein festes Material im üblichen Sinn. Es verhält sich als hochviskose Schmelze. Seine Form bleibt nur so lange stabil, wie Temperatur, Masseverteilung und Bewegung zusammenpassen. Die Viskosität nimmt mit sinkender Temperatur zu. Das Glas wird dann widerstandsfähiger gegen Verformung, reagiert aber zugleich weniger tolerant auf lokale Belastungen.
Die Rotation der Glasmacherpfeife erfüllt zwei Funktionen. Erstens verteilt sie die Wirkung der Schwerkraft über den Umfang. Zweitens hält sie den Glasposten auf der Längsachse. Ohne Drehung würde die Masse an der tiefsten Stelle stärker absinken. Die Folge wäre kein gleichmäßiger Zylinder, sondern ein asymmetrischer Körper mit ungleicher Wandstärke.
Die Pfeife muss dabei nicht mit maximaler Geschwindigkeit gedreht werden. Entscheidend ist eine gleichmäßige, unterbrechungsfreie Rotation. Ein schneller, ruckartiger Rhythmus erzeugt keine höhere Präzision. Er erschwert die Kontrolle und kann den Glasposten durch wechselnde Flieh- und Seitenkräfte verformen.
Was beim Zentrieren auf der Marbelplatte geschieht
Die Marbelplatte, auch Wälzplatte genannt, dient zum Zentrieren, Glätten und Vorformen des Glaspostens. Sie besteht aus einer ebenen, hitzebeständigen Fläche, auf der das Glas unter fortlaufender Drehung gewälzt wird. Die Platte nimmt dabei nicht einfach überschüssiges Material ab. Sie verändert die Geometrie der heißen Masse durch Kontakt, Druck und Rotation.
Der Vorgang lässt sich in einzelne Arbeitsschritte zerlegen:
1. Pfeife ansetzen: Der Glasposten wird mit kontrolliertem Abstand und stabiler Achse auf die Platte geführt.
2. Rotation fortsetzen: Die Pfeife bleibt in Bewegung, damit das Glas nicht an einer Stelle aufliegt und dort abkühlt.
3. Kontakt dosieren: Der Druck auf die Marbelplatte wird so gewählt, dass die Masse geführt, aber nicht flachgedrückt wird.
4. Grundform herstellen: Durch wiederholtes Wälzen entsteht eine zylindrische oder bauchige Ausgangsform.
5. Achse kontrollieren: Nach jeder Korrektur wird geprüft, ob die Masse noch mittig auf dem Nabel sitzt.
Die Marbelplatte ersetzt keine Temperaturkontrolle. Ist der Glasposten zu heiß, fließt er unter dem eigenen Gewicht auseinander. Ist er zu kalt, reagiert er verzögert und kann bei Druckkontakt ungleichmäßig reißen oder sich nur noch mit hoher Werkzeugkraft bewegen. Die richtige Verarbeitungstemperatur liegt nach dem Verlassen des Schmelzofens ungefähr bei 1.100 °C bis 1.150 °C. In diesem Bereich ist das Glas formbar, ohne vollständig unkontrolliert zu laufen.
Temperaturmanagement zwischen Schmelzofen und Marbelplatte
Im Glasschmelzofen wird das Material bei rund 1.300 °C geschmolzen. Diese Temperatur beschreibt nicht automatisch den idealen Zustand für jede Formgebung. Für die Aufnahme an der Pfeife muss die Glasmasse ausreichend fließfähig sein. Für das anschließende Wälzen und Blasen braucht sie dagegen eine höhere Viskosität.
Diese Differenz ist für die Heißglasformung zentral. Der Glasposten wird im Ofen aufgenommen und anschließend so weit abgekühlt, dass er seine Form besser hält. Der Bereich von etwa 1.100 °C bis 1.150 °C dient dabei als praxisrelevantes Fenster für die Verarbeitung. Die exakte Temperaturverteilung im Posten ist jedoch nicht überall identisch. Oberfläche und Kern können unterschiedlich reagieren.
Erstens: Glas aufnehmen
Die Pfeife wird in den Schmelzofen geführt und in der vorgesehenen Bewegung mit Glas beladen. Die Aufnahme muss gleichmäßig erfolgen. Eine seitlich angesetzte oder zu schnell herausgezogene Pfeife kann bereits zu diesem Zeitpunkt eine unsymmetrische Masseverteilung erzeugen.
Nach dem Herausnehmen beginnt sofort die Rotation. Der Glasposten darf nicht lose an der Pfeifenspitze hängen. Durch die Drehung wird das Material gesammelt und auf der Achse gehalten. Die Bewegung setzt sich auf dem Weg zur Marbelplatte fort.
Zweitens: Temperatur auf Verarbeitungsniveau bringen
Das Glas gibt an die Umgebung Wärme ab. Gleichzeitig wird es durch Kontakt mit der Marbelplatte und durch das Blasen abgekühlt. Eine einmal erreichte Formbarkeit bleibt deshalb nicht unverändert erhalten. Der Glasposten muss regelmäßig im Wiedererwärmungsofen aufgeheizt werden.
Das Wiedererwärmen ist kein nachträglicher Korrekturschritt. Es gehört zur regulären Prozessfolge. Ohne diesen Schritt steigt die Viskosität, während die Werkzeugbewegung weiter Kraft erfordert. Dann entstehen typische Fehler:
- Die Wandstärke verteilt sich nicht mehr gleichmäßig.
- Das Werkstück lässt sich nur noch lokal verformen.
- Das Glas haftet stärker an Werkzeugen oder reagiert verzögert.
- Beim Blasen wird die Form nicht ausreichend erweitert.
- Korrekturen führen zu sichtbaren Übergängen zwischen unterschiedlich stark abgekühlten Bereichen.
Die Dauer und Häufigkeit des Wiedererwärmens hängen von der Masse, der Wandstärke, der Arbeitsgeschwindigkeit und der gewünschten Form ab. Eine starre Zeitangabe wäre deshalb weniger aussagekräftig als die Beobachtung des Materialverhaltens. Der Posten muss so weich sein, dass er auf kontrollierten Druck reagiert, aber so stabil, dass er bei fortgesetzter Rotation nicht auseinanderläuft.
Temperaturfehler an der Oberfläche
Ein Glasposten kann außen bereits eine höhere Viskosität aufweisen, während der Kern noch deutlich heißer ist. Beim Wälzen oder Blasen wird dann eine relativ feste Außenschicht über einen weicheren inneren Bereich bewegt. Das erschwert die Formkontrolle.
Für die Glasmacherpfeife-Handhabung bei Anfängern ist daher eine gleichmäßige Prozessgeschwindigkeit entscheidend. Lange Unterbrechungen erzeugen Temperaturunterschiede. Zu aggressive Korrekturen an der Marbelplatte verstärken sie. Die Arbeitsfolge sollte so angelegt sein, dass Aufnahme, Zentrierung, Blasen und Wiedererwärmen ohne unnötige Wartezeiten ineinandergreifen.
Vom Külbel zur Form: Kontrollierte Abfolge von Blasen und Wälzen
Der erste hohle Körper auf der Pfeife wird als Külbel bezeichnet. Er entsteht durch das Einblasen von Atemluft in den heißen Glasposten. Dabei wird nicht einfach Luft in eine flüssige Masse gedrückt. Die Luft bildet im Inneren einen Hohlraum, während die Glaswand durch Temperatur und Rotation geführt werden muss.
Das Blasen beginnt erst, wenn der Glasposten ausreichend zentriert ist. Eine unsymmetrische Ausgangsform überträgt sich auf den Hohlraum. Die spätere Korrektur wird dadurch schwieriger, weil sich die Wandstärke nicht mehr gleichmäßig verhält.
Die Abfolge beim ersten Külbel
Eine belastbare Grundabfolge besteht aus mehreren kurzen Prozessschritten:
1. Glasposten aufnehmen und rotieren.
Die Pfeife wird ohne Unterbrechung gedreht. Der Posten bleibt auf der Achse.
2. Auf der Marbelplatte zentrieren.
Die Masse erhält eine zylindrische oder bauchige Grundform. Unebenheiten werden nicht durch starken Druck, sondern durch wiederholtes Wälzen reduziert.
3. Im Wiedererwärmungsofen temperieren.
Das Glas wird auf ein verarbeitbares Viskositätsniveau gebracht. Die Oberfläche darf nicht so stark abkühlen, dass der Blasdruck nur noch lokal wirkt.
4. Atemluft dosiert einbringen.
Die Luftmenge muss an Wandstärke und Temperatur angepasst werden. Der exakte erforderliche Blasdruck ist nicht allgemein festlegbar, da er stark von der Geometrie und der Viskosität abhängt.
5. Form durch Rotation stabilisieren.
Während des Blasens bleibt die Pfeife in Bewegung. Die entstehende Innenform muss sich gleichmäßig ausdehnen.
6. Erneut erwärmen und korrigieren.
Nach dem Blasen verliert das Glas rasch Temperatur und wird fester. Eine weitere Erwärmung schafft die Voraussetzung für die nächste Formkorrektur.
Diese Reihenfolge verhindert einen verbreiteten Anfängerfehler: das gleichzeitige Erzwingen von Blasen, Strecken und Wälzen, obwohl das Material bereits zu zäh geworden ist. Jede Bewegung verändert die Wand. Werden mehrere Korrekturen mit hoher Kraft kombiniert, lässt sich die Ursache eines Fehlers kaum noch erkennen.
Blasen vergrößert den Hohlraum. Die Rotation entscheidet, ob diese Vergrößerung geometrisch kontrolliert bleibt.
Wälzen und Blasen müssen zusammenpassen
Das Wälzen auf der Marbelplatte erzeugt die Außenform. Das Blasen verändert die Innenform. Beide Vorgänge beeinflussen die Wandstärke. Wird außen stark gedrückt, während innen gleichzeitig Luftdruck aufgebaut wird, kann das Glas an einer Stelle dünner werden als an einer anderen.
Die Kontrolle erfolgt nicht nur über die sichtbare Außenkontur. Auch die Reaktion des Werkstücks auf die Rotation liefert Informationen. Ein gleichmäßig verteilter Posten läuft ruhig auf der Achse. Einseitige Verdickungen erzeugen dagegen eine periodische Unwucht. Diese Unwucht wird bei jedem Umlauf sichtbar und verstärkt sich, wenn sie nicht korrigiert wird.
Anfänger versuchen häufig, eine solche Unwucht durch schnellere Rotation auszugleichen. Das ist meist die falsche Maßnahme. Die zusätzliche Geschwindigkeit ersetzt keine Zentrierung. Sie verkürzt nur die Zeit, in der die Masse beobachtet und mit der Marbelplatte korrigiert werden kann.
Werkzeuge in der Glashütte und ihre Aufgaben
Die Glasmacherpfeife arbeitet nicht isoliert. Die Heißglasformung beruht auf einer Abfolge mehrerer Werkzeuge. Jedes Werkzeug greift in einen anderen physikalischen Zustand des Glaspostens ein. Für Einsteiger ist die klare Trennung dieser Funktionen entscheidend.
| Werkzeug oder Prozess | Hauptaufgabe | Typischer Fehler bei falscher Anwendung |
|---|---|---|
| Glasmacherpfeife | Aufnahme, Rotation und Zuführung der Atemluft | Verlust der Achse oder seitliches Absinken des Glaspostens |
| Schmelzofen | Schmelzen und erneutes Erwärmen des Glases | Zu hohe oder zu niedrige Viskosität für den nächsten Arbeitsschritt |
| Marbelplatte | Zentrieren, Glätten und Vorformen | Abflachen, Verschieben oder ungleichmäßiges Verdichten der Masse |
| Wiedererwärmungsofen | Stabilisierung der Verarbeitungstemperatur | Arbeit mit zu stark abgekühltem Glas |
| Mundstück der Pfeife | Kontrollierte Luftzufuhr | Unkontrollierte Ausdehnung oder fehlende Reaktion des Külbels |
Die Werkzeuge bestimmen nicht allein das Ergebnis. Entscheidend ist der Zeitpunkt ihres Einsatzes. Eine Marbelplatte kann einen zu kalten Glasposten nicht in einen gut formbaren Zustand zurückführen. Der Wiedererwärmungsofen kann dagegen die Temperatur korrigieren, aber keine falsche Achsführung ausgleichen.
Auch die Reihenfolge lässt sich nicht beliebig verändern. Erst muss die Masse auf der Pfeife stabilisiert werden. Danach folgt die geometrische Korrektur. Das Blasen beginnt auf einer kontrollierten Ausgangsform. Nach jeder deutlichen Abkühlung wird die Temperatur erneut angehoben.
Sicherheit und Ergonomie bei 10 bis 15 Kilogramm Glasmasse
Die Kombination aus hoher Temperatur, langem Werkzeug und bewegter Masse erzeugt mehrere Belastungen gleichzeitig. Das Glas wird im Schmelzofen bei rund 1.300 °C geschmolzen. Der Arbeitsbereich liegt zwar niedriger, bleibt aber für Haut, Kleidung und viele Werkstoffe unmittelbar gefährlich. Zusätzlich kann der Glasposten bei größeren Arbeiten 10 bis 15 Kilogramm erreichen.
Eine sichere Arbeitsweise beginnt daher nicht erst beim Kontakt mit dem Glas. Sie umfasst die Einweisung, den Zustand der Werkzeuge, die Bewegungsfläche und die Abstimmung zwischen den beteiligten Personen. In einer Glashütte werden viele Arbeitsschritte koordiniert ausgeführt. Ein unklarer Übergang zwischen Aufnahme, Erwärmung und Formgebung erhöht das Risiko von Kollisionen und unkontrollierten Bewegungen.
Ergonomische Grundsätze
Die körperliche Belastung verteilt sich besser, wenn die Pfeife möglichst nahe an der vorgesehenen Körperachse geführt wird. Das bedeutet nicht, das heiße Werkstück an den Körper heranzuziehen. Gemeint ist eine stabile Position von Schultern, Ellenbogen und Händen außerhalb des Gefahrenbereichs.
Folgende Punkte begrenzen unnötige Belastungen:
- Die Rotation wird aus einer kontrollierten Hand- und Unterarmbewegung geführt, nicht aus ruckartigen Schulterbewegungen.
- Die Pfeife bleibt in einer möglichst konstanten Höhe und wird nicht bei jedem Arbeitsschritt neu angehoben.
- Das Gewicht wird nach jeder zusätzlichen Glasaufnahme neu eingeschätzt.
- Die Bewegungsrichtung zur Marbelplatte und zum Wiedererwärmungsofen wird vor dem Arbeitsbeginn geklärt.
- Werkzeuge werden so angeordnet, dass keine verdrehte Körperhaltung unter Zeitdruck entsteht.
- Eine unklare oder zu schwere Situation wird durch Absetzen, Übergabe oder Unterstützung gelöst, nicht durch gesteigerte Kraft.
Die reguläre Ausbildung zum Glasbläser dauert drei Jahre. Dieser Zeitraum betrifft nicht nur die Formgebung. Er umfasst ebenso Temperaturführung, Werkzeuggebrauch, Materialbeurteilung und sichere Bewegungsabläufe. Einzelne Handgriffe lassen sich beschreiben. Die sichere Ausführung entsteht jedoch erst durch wiederholte Anleitung unter realen Werkstattbedingungen.
Typische Sicherheitsfehler
Einsteiger unterschätzen oft die Geschwindigkeit, mit der ein Fehler eskaliert. Ein zunächst kleiner Versatz auf der Achse kann durch Schwerkraft, Temperaturverlust und zusätzliche Bewegung innerhalb kurzer Zeit größer werden. Die Korrektur wird dann schwieriger und erfordert mehr Werkzeugkraft.
Problematisch sind insbesondere:
1. Arbeiten ohne ständige Rotation: Der Glasposten kann absinken oder sich vom Nabel lösen.
2. Arbeiten mit zu kaltem Glas: Die notwendige Kraft steigt, während die kontrollierte Formänderung abnimmt.
3. Ungeplante Bewegungswege: Lange oder kreuzende Wege erhöhen die Kollisionsgefahr.
4. Überlastung durch zusätzliches Glas: Bei 10 bis 15 Kilogramm Masse reicht eine Korrektur mit den Händen nicht mehr aus, wenn die Körperposition nicht stimmt.
5. Fehlende Kommunikation: An einem heißen Ofen oder bei gemeinsamer Werkzeugführung darf die nächste Bewegung nicht unklar bleiben.
6. Arbeiten ohne geeignete Schutzausrüstung: Der Zugang zu Schmelzofen und Heißglasbereich ist ohne fachkundige Einweisung nicht vertretbar.
Ein systematischer Übungsweg für Anfänger
Die Techniken der Glasbläserei lassen sich nicht sinnvoll durch isoliertes Blasen lernen. Der erste Übungsschwerpunkt liegt auf der Achse. Danach folgen Rotation, Zentrierung und Temperaturwechsel. Der Lufteintrag kommt erst hinzu, wenn die mechanische Führung stabil ist.
Ein geeigneter Lernweg verläuft in dieser Reihenfolge:
1. Pfeife ohne Glas führen
Zunächst wird die Pfeife in Arbeitsposition gehalten und gleichmäßig gedreht. Die Bewegung soll reproduzierbar sein. Die Hände wechseln nicht unkontrolliert ihre Abstände, und die Längsachse bleibt stabil.
2. Gewicht und Schwerpunkt wahrnehmen
Mit zunehmender Glasmasse verschiebt sich das Bewegungsverhalten. Die Pfeife reagiert träger, und kleine seitliche Bewegungen haben größere Folgen. Der Lernende muss erkennen, wann die Masse nicht mehr allein aus dem Handgelenk kontrolliert werden kann.
3. Zentrieren auf der Marbelplatte
Die Marbelplatte wird zunächst als Führungsfläche verstanden. Ziel ist nicht, möglichst schnell eine Form zu erzeugen, sondern eine gleichmäßige Masseverteilung herzustellen. Rotation und Kontakt müssen zeitlich gekoppelt bleiben.
4. Temperaturwechsel beobachten
Das Glas wird nach dem Aufenthalt im Ofen nicht sofort in jeder Hinsicht gleich reagieren. Oberfläche, Kern und Wandstärke beeinflussen die Viskosität. Der Lernende beobachtet, wie sich das Material beim Wälzen und Wiedererwärmen verändert.
5. Blasen mit kontrollierter Luftzufuhr
Erst wenn der Posten zentriert und ausreichend formbar ist, wird Atemluft eingebracht. Der Külbel wird nicht durch einen einzigen starken Impuls erzeugt. Die Form entsteht aus Druck, Rotation, Temperatur und der Geometrie der Außenwand.
6. Prozessfehler zurückverfolgen
Bei einer schiefen oder ungleichmäßigen Form wird nicht sofort mehr Kraft eingesetzt. Zuerst wird geprüft, an welcher Stelle die Abweichung entstanden ist: bei der Aufnahme, der Rotation, dem Wälzen, der Temperaturführung oder dem Blasen. Diese Ursachenanalyse ist effizienter als eine Korrektur ohne Prozesskontrolle.
Was bei der Handhabung oft falsch eingeschätzt wird
Die Glasmacherpfeife wird gelegentlich als einfaches Rohr betrachtet, durch das Luft in heißes Glas gelangt. Diese Beschreibung erfasst nur einen kleinen Teil ihrer Funktion. Das Rohr ist zugleich Träger, Rotationsachse und Verbindung zwischen Werkzeug und Glasposten.
Ebenso unzutreffend ist die Vorstellung, dass ein heißerer Glasposten automatisch leichter zu bearbeiten sei. Höhere Temperatur bedeutet geringere Viskosität. Das verbessert zwar die Fließfähigkeit, reduziert aber die Formstabilität. Ein sehr heißer Posten kann sich unter seinem Eigengewicht verformen, bevor die gewünschte Geometrie aufgebaut ist.
Der umgekehrte Fehler besteht darin, ein zu kaltes Werkstück mit zusätzlichem Druck zu bearbeiten. Das Glas reagiert dann nicht mehr gleichmäßig. Die Oberfläche kann sich lokal verschieben, während andere Bereiche nahezu unbeweglich bleiben. Das Ergebnis ist eine ungleichmäßige Wand und eine zunehmende mechanische Belastung.
Auch die Atemluft darf nicht als alleiniger Formgeber verstanden werden. Sie kann einen vorhandenen Hohlraum erweitern, aber keine fehlerhafte Grundform zuverlässig korrigieren. Die Qualität des Külbels wird vor dem Blasen durch Aufnahme, Rotation, Zentrierung und Temperaturmanagement vorbereitet.
Schluss: Die richtige Reihenfolge entscheidet
Die Handhabung einer Glasmacherpfeife für Anfänger beruht auf wenigen, aber strikt einzuhaltenden Grundsätzen. Die Pfeife bleibt in Rotation, solange das Glas zähflüssig und verformbar ist. Der Glasposten wird auf der Marbelplatte zentriert, bevor der Külbel aufgeblasen wird. Nach dem Blasen wird die Temperatur im Wiedererwärmungsofen stabilisiert, bevor die nächste Korrektur erfolgt.
Die entscheidende Größe ist nicht die Muskelkraft. Es ist die Abstimmung von Viskosität, Rotation, Werkzeugkontakt und Zeit. Bei rund 1.100 °C bis 1.150 °C besitzt das Glas eine für die Formgebung geeignete Verarbeitbarkeit. Im Bereich des Schmelzofens liegen die Temperaturen bei etwa 1.300 °C. Zwischen beiden Zuständen entsteht der eigentliche Arbeitsbereich der Heißglasformung.
Wer Glasblasen Schritt für Schritt lernen will, beginnt deshalb mit Achse und Balance. Danach folgen Marbelplatte, Temperaturführung und kontrollierte Luftzufuhr. Die Glasmacherpfeife wird erst dann beherrscht, wenn jede Bewegung eine nachvollziehbare physikalische Funktion erfüllt.