Glasmalerei auf mundgeblasenem Glas: Schritt für Schritt
Bei mundgeblasenem Glas liegt die häufigste Fehlerquelle nicht im Farbauftrag, sondern in der Vorbereitung und im anschließenden Temperaturwechsel. Eine fettige Oberfläche verhindert die gleichmäßige Benetzung.
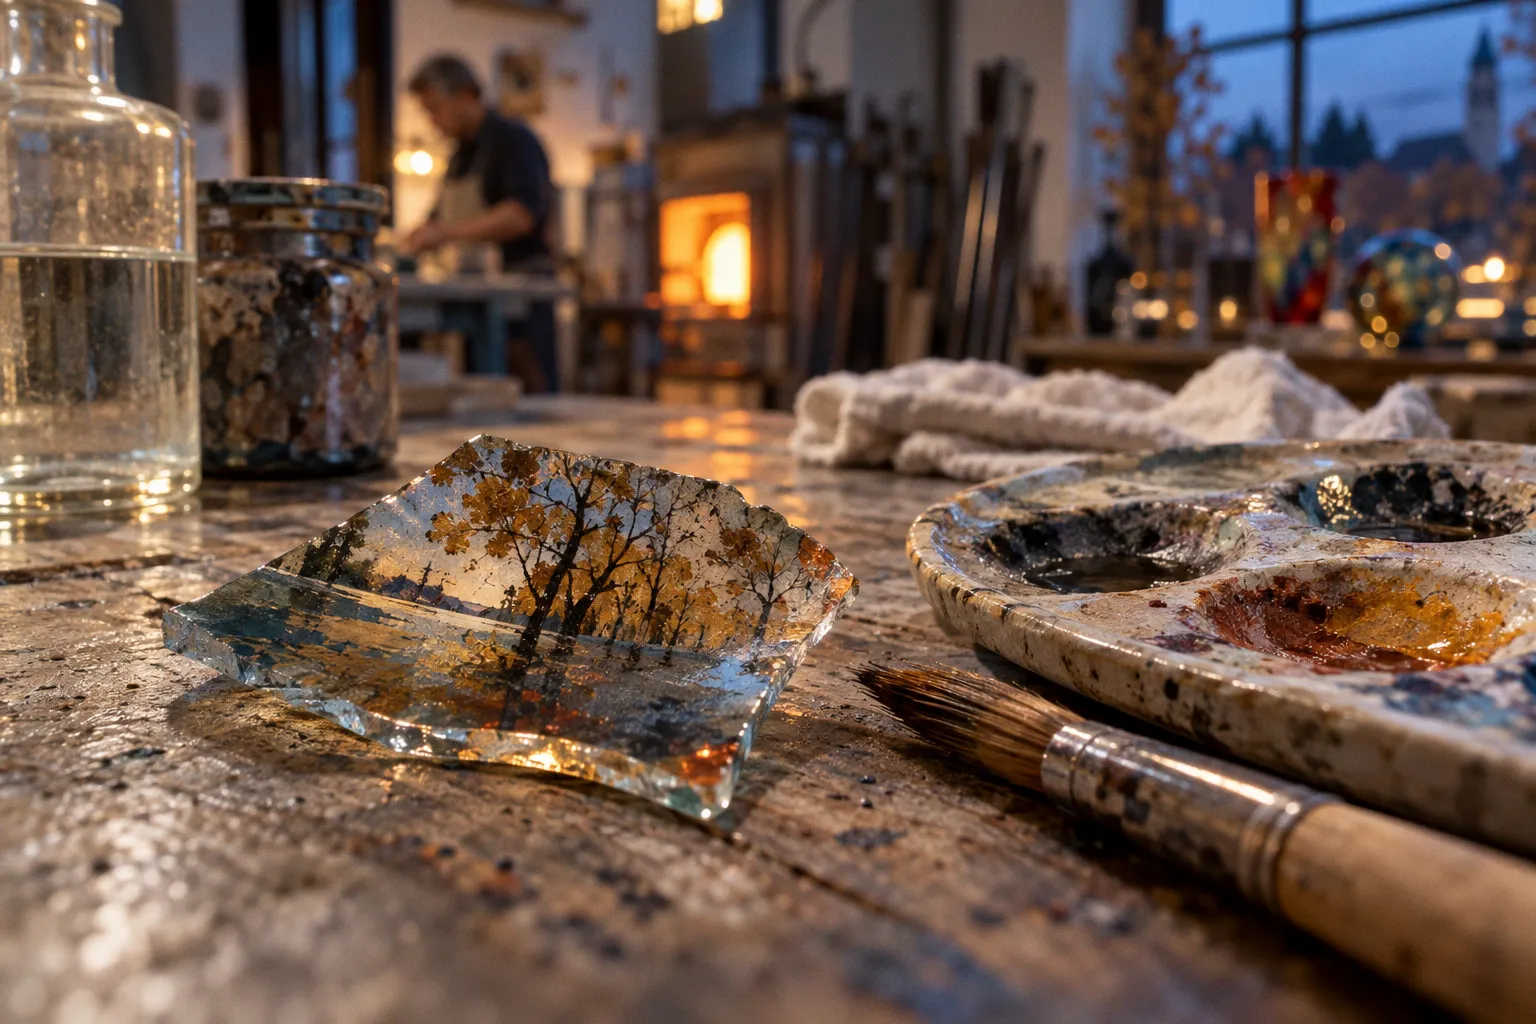
Eine zu dicke Farbschicht kann beim Einbrennen verlaufen oder ungleichmäßig schmelzen. Wird ein Hohlglasobjekt ohne passende Entspannungskurve erhitzt oder abgekühlt, entstehen Spannungen im Material. Das Ergebnis sind Risse, Abplatzungen oder ein vollständig unbrauchbares Werkstück.
Eine belastbare Glasmalerei auf mundgeblasenem Glas benötigt deshalb eine abgestimmte Abfolge: Oberfläche reinigen, Entwurf übertragen, Konturen und Farbflächen kontrolliert auftragen, Trocken- und Einbrennphase trennen und den Ofenprozess an Farbsystem, Glaszusammensetzung und Wandstärke anpassen. Die folgenden Schritte beziehen sich vor allem auf traditionelle Schmelzfarben und Emaillefarben, die im Muffel- oder Fusingofen eingebrannt werden.
Vorbereitung und Reinigung: Die Basis für haftende Glasfarben
Mundgeblasenes Glas besitzt selten eine vollständig gleichmäßige Oberfläche. Die Wandstärke kann variieren, die Form kann leicht asymmetrisch sein, und an der Oberfläche können sich Rückstände aus der Bearbeitung befinden. Dazu gehören Staub, Hautfett, Trennmittelreste oder Spuren von Polier- und Verpackungsmaterialien. Glasfarbe haftet auf solchen Stellen nicht reproduzierbar.
Die Reinigung erfolgt deshalb vor jedem weiteren Arbeitsschritt. Verwendet werden Reinigungsalkohol oder Spiritus und fusselfreie Tücher. Das Tuch darf keine Fasern hinterlassen, die später unter der Kontur oder in der Farbfläche eingeschlossen werden.
Erste Prozessstufe: Entfetten
Das Werkstück wird zunächst trocken von Staub befreit. Danach wird die Oberfläche mit dem Reinigungsmittel abgewischt. Bei einem Hohlglasobjekt muss auch der Bereich berücksichtigt werden, auf dem die Farbe tatsächlich aufgetragen wird. Eine vollständige Reinigung der Innenseite ist nur erforderlich, wenn dort ebenfalls gearbeitet wird.
Der Ablauf ist klar zu trennen:
1. Staub entfernen. Lose Partikel werden abgenommen, bevor das Lösungsmittel aufgetragen wird. Andernfalls können sie über die Oberfläche verschmiert werden.
2. Fett lösen. Alkohol oder Spiritus wird mit einem fusselfreien Tuch verteilt. Die Fläche wird nicht nur punktuell behandelt, sondern vollständig im vorgesehenen Malbereich.
3. Ablüften lassen. Das Lösungsmittel muss verdunsten, bevor Konturfarbe oder Schmelzfarbe aufgetragen wird.
4. Oberfläche nicht mehr berühren. Fingerabdrücke erzeugen erneut eine Trennschicht zwischen Glas und Farbe.
Bei stark strukturiertem oder reliefiertem Glas reicht ein einzelner flüchtiger Wisch nicht immer aus. Vertiefungen halten Staub und Fett länger fest als glatte Partien. Das Tuch muss deshalb mit kontrolliertem Druck geführt werden. Ein Werkzeug mit harter Spitze ist zur Reinigung ungeeignet, weil Kratzer auf der Oberfläche später die Spannungsverteilung verändern können.
Bei Glasmalerei entscheidet die Oberfläche über die Haftung, bevor die erste Farbe sichtbar wird.
Prüfung der thermischen Belastbarkeit
Vor dem Einbrennen muss geklärt sein, ob das Werkstück für den vorgesehenen Temperaturbereich geeignet ist. Traditionelle Glasmalfarben werden typischerweise zwischen etwa 520 °C und 650 °C eingebrannt. Ein Fusingofen wird dafür häufig um ungefähr 600 °C betrieben, der exakte Wert richtet sich jedoch nach dem Farbsystem und dem verwendeten Glas.
Mundgeblasenes Hohlglas ist kein homogener Block. Unterschiedliche Wandstärken erwärmen sich nicht gleichzeitig. Der äußere Bereich nimmt Wärme schneller auf als dickere oder geschützte Zonen. Beim Abkühlen entsteht dieselbe Problematik in umgekehrter Richtung. Ohne Kenntnis der Glaszusammensetzung und der Wandstärke lässt sich daher keine allgemeingültige Abkühlkurve angeben.
Die praktische Konsequenz lautet: Das Glas darf nicht wie eine flache, gleichmäßig starke Fusingplatte behandelt werden. Die Ofenführung muss langsamer und kontrollierter erfolgen, als es bei einem kleinen, massiven Glasfragment erforderlich wäre. Die Vorgaben des Glas- und Farbherstellers bilden die technische Grundlage. Bei unbekanntem Altglas oder einem historisch nicht dokumentierten Gefäß bleibt die thermische Verträglichkeit eine Unsicherheit.
Entwurf und Karton: Präzision durch die 1:1-Vorlage
Komplexe Glasmalerei wird nicht direkt aus dem Gedächtnis auf das Objekt übertragen. In der traditionellen Glasmalerei entsteht häufig ein sogenannter Karton. Dabei handelt es sich um eine Zeichnung im Maßstab 1:1. Sie dient als Schablone und als Unterlage für die Konturenführung.
Für ein mundgeblasenes Objekt muss die Vorlage an die tatsächliche Geometrie angepasst werden. Ein flaches Motiv lässt sich nicht ohne Verzerrung auf eine gewölbte Oberfläche übertragen. Bei einem zylindrischen Gefäß verändern sich horizontale Abstände bereits durch die Krümmung. Bei einer bauchigen Form nimmt die Verzerrung weiter zu.
Entwurf an die Form anpassen
Der Entwurf wird zunächst in der späteren Ansicht beurteilt. Danach werden die Bereiche festgelegt, die auf dem Glas sichtbar sein sollen. Die Konturen müssen nicht nur zeichnerisch funktionieren, sondern auch auf einer dreidimensionalen, möglicherweise leicht unregelmäßigen Fläche stabil geführt werden können.
Sinnvoll ist eine Unterteilung in drei Ebenen:
- Hauptkonturen: Sie definieren die äußeren Grenzen des Motivs und müssen auch nach dem Einbrennen eindeutig lesbar bleiben.
- Binnenlinien: Sie gliedern die Fläche, können aber bei zu geringer Strichstärke an Sichtbarkeit verlieren.
- Farbflächen: Sie werden zwischen den Konturen angelegt und dürfen nicht so dicht an den Rand geführt werden, dass sich beim Schmelzen Überlagerungen bilden.
Der Karton liefert dabei nicht automatisch die endgültige Form. Er ist ein Maßstab für Position und Proportion. Die tatsächliche Linienführung muss auf die Oberfläche des Werkstücks übertragen werden. Unebenheiten und Krümmungen dürfen nicht durch erhöhten Druck mit dem Zeichen- oder Konturwerkzeug kompensiert werden. Dadurch entstehen ungleichmäßige Schichtdicken.
Konturen zuerst festlegen
Die Kontur ist die technische Grenze zwischen einzelnen Farbbereichen. Sie verhindert, dass flüssiger werdende Schmelzfarbe beim Erhitzen unkontrolliert in die benachbarte Fläche läuft. Das setzt voraus, dass die Kontur geschlossen und ausreichend stabil aufgetragen wird.
Offene Stellen führen beim Einbrennen zu Farbübergängen. Zu hohe Konturen erzeugen dagegen eine übermäßig dicke Materialansammlung. Beim Aufschmelzen verändert sich die Viskosität der Farbschicht. Die Farbe verteilt sich dann nicht mehr gleichmäßig, sondern sammelt sich an einzelnen Punkten oder läuft aus dem vorgesehenen Bereich.
Der Auftrag muss deshalb gleichmäßig erfolgen. Nicht die maximale Farbmenge erzeugt eine bessere Deckung, sondern eine passende Schichtdicke und eine kompatible Brennführung.
Auftragstechniken für Emaillefarben und Konturen
Schmelzfarben für Glas basieren traditionell auf Metalloxiden und Glasfluss. Beim Einbrennen schmilzt das Farbsystem auf und verbindet sich dauerhaft mit der Glasoberfläche. Nach einem korrekt durchgeführten Brennprozess ist die Beschichtung widerstandsfähiger als eine reine Oberflächenbemalung ohne thermische Fixierung.
Die Farbe wird je nach System als Pulver, Paste oder bereits gebrauchsfertige Mischung verarbeitet. Die genaue Zusammensetzung patentierter oder markenspezifischer Farbsysteme ist nicht allgemein übertragbar. Deshalb dürfen Mischungsverhältnisse und Brennparameter nicht von einer Farbe auf eine andere übertragen werden.
Die Arbeitsreihenfolge
Die Glasmalerei lässt sich in eine kontrollierte Abfolge gliedern:
1. Werkstück reinigen und entfetten. Nach dem Ablüften darf der Malbereich nicht mehr mit den Fingern berührt werden.
2. Karton positionieren. Die 1:1-Vorlage wird so unter oder hinter das Glas gelegt, dass die Proportionen trotz der Wölbung nachvollziehbar bleiben.
3. Hauptkonturen anlegen. Die Begrenzungen der späteren Farbflächen werden zuerst geführt. Unterbrechungen und unnötige Verdickungen sind zu vermeiden.
4. Konturen antrocknen lassen. Die Oberfläche muss ausreichend stabil sein, damit die nachfolgende Farbe die Linien nicht verschiebt.
5. Farbflächen füllen. Die Farbe wird innerhalb der Kontur verteilt. Dünne, gleichmäßige Lagen sind besser kontrollierbar als unregelmäßige Materialhäufungen.
6. Überstände entfernen. Fehler werden vor dem Ofengang korrigiert. Nach dem Einbrennen sind sie nur noch mit erheblichem Aufwand oder gar nicht mehr reversibel.
7. Werkstück ruhen lassen. Feuchte oder bindemittelhaltige Systeme benötigen Zeit, bevor sie in den Ofen gelangen.
Bei traditionellen Schmelzfarben hängt das Ergebnis nicht nur von der Ofentemperatur ab. Auch die Verteilung des Materials, die Sauberkeit der Oberfläche und die Verträglichkeit von Grundglas und Farbe beeinflussen die Haftung.
Typische Fehler beim Farbauftrag
Ein zu trockener Pinsel erzeugt Unterbrechungen und sichtbare Ränder. Ein zu nasser Auftrag führt zu unkontrollierbaren Läufern. Bei Konturen entsteht häufig der Fehler, die Linie durch mehrfaches Nachziehen korrigieren zu wollen. Jede zusätzliche Lage verändert die Schichtdicke und damit das Verhalten beim Erhitzen.
Bei großen Flächen wird die Farbe nicht in einem einzigen dicken Auftrag abgelegt. Die Fläche wird gleichmäßig aufgebaut. Uneinheitliche Schichtdicken zeigen sich nach dem Einbrennen als Flecken, matte Zonen oder unterschiedlich stark deckende Bereiche.
Auch die Reihenfolge der Farben ist relevant, wenn mehrere Farbsysteme kombiniert werden. Farben mit unterschiedlichen Bindemitteln oder unterschiedlichen Brennbereichen gehören nicht ohne vorherige Kompatibilitätsprüfung in denselben Ofengang. Eine Farbe, die bei niedriger Temperatur stabil ist, kann bei einem Hochtemperaturbrand ihre Struktur verändern. Umgekehrt kann eine hochtemperaturgeeignete Schmelzfarbe bei unzureichender Temperatur nicht vollständig mit der Glasoberfläche verbunden werden.
Der Einbrennprozess: Schmelzfarben bei 520 °C bis 650 °C fixieren
Die Fixierung von Glasmalerei im Ofen ist kein einfacher Trocknungsvorgang. Beim Einbrennen verändert sich die Viskosität der Farbschicht. Der Glasfluss wird weich oder schmilzt, die Metalloxide bleiben als farbgebende Bestandteile im System gebunden. Gleichzeitig reagiert das Werkstück selbst auf die Temperaturänderung.
Traditionelle Schmelzfarben werden typischerweise in einem Bereich von etwa 520 °C bis 650 °C eingebrannt. Ein häufig verwendeter Fusing-Ofen liegt bei ungefähr 600 °C. Diese Werte bilden einen Prozessbereich, keine universelle Einstellung für jedes Glasobjekt.
Erster Schritt: Ofen und Werkstück vorbereiten
Das bemalte Objekt wird so im Ofen platziert, dass es nicht an Heizelemente oder Ofenwände stößt. Druckpunkte sind zu vermeiden. Ein Hohlgefäß darf nicht auf einer scharfkantigen Unterlage stehen, weil sich die Belastung während der Erwärmung verändert.
Die Farbe muss vor dem Ofengang ausreichend trocken beziehungsweise verarbeitungsstabil sein. Restfeuchtigkeit oder flüchtige Bestandteile des Bindemittels können beim Erwärmen zu Blasen, Rissen oder Verschiebungen führen. Die zulässige Wartezeit hängt vom verwendeten System ab. Bei bestimmten Wasser- oder Acrylglasfarben kann die Trocknungszeit bis zu 48 Stunden betragen, bevor eine weitere Verarbeitung oder Fixierung erfolgt.
Zweiter Schritt: kontrollierte Erwärmung
Das Glas wird nicht abrupt auf die Zieltemperatur gebracht. Der Temperaturanstieg muss so geführt werden, dass die unterschiedlichen Wandstärken keine übermäßigen Temperaturdifferenzen ausbilden. Bei mundgeblasenem Hohlglas ist dieser Punkt besonders relevant, weil die Geometrie nicht exakt gleichmäßig ist.
Eine allgemeingültige Rampe in Grad pro Stunde wäre technisch nicht seriös. Dafür fehlen die entscheidenden Variablen: Glasart, Wandstärke, Objektgröße, Form, Ofencharakteristik und Zustand des Werkstücks. Die Herstellerangaben des Glases und der Farbe haben Vorrang.
Dritter Schritt: Haltebereich und Aufschmelzen
Im vorgesehenen Temperaturbereich beginnt die Glasfritte beziehungsweise der Glasfluss der Farbe aufzuschmelzen. Die Oberfläche der Farbschicht verändert sich. Ziel ist eine dauerhafte Verbindung mit dem Grundglas, nicht das vollständige Verflüssigen der gesamten Beschichtung.
Die Temperatur darf deshalb nicht isoliert betrachtet werden. Eine längere Haltezeit kann eine andere Wirkung haben als ein kurzer Aufenthalt bei höherer Temperatur. Wird die Farbe über den geeigneten Bereich hinaus belastet, können Konturen verlaufen, Farbfelder zusammenlaufen oder Oberflächenstrukturen verloren gehen.
| Prozessfaktor | Technische Funktion | Typische Fehlerfolge |
|---|---|---|
| Entfettete Glasoberfläche | Ermöglicht gleichmäßige Benetzung | Abperlen, Fehlstellen, schlechte Haftung |
| Gleichmäßige Farbschicht | Sichert kontrollierbares Aufschmelzen | Flecken, unterschiedliche Deckung, Läufer |
| Passender Brennbereich | Verbindet Farbe und Glas | Unvollständige Fixierung oder Überhitzung |
| Langsame Temperaturänderung | Begrenzt thermische Spannungen | Rissbildung, Bruch, Abplatzungen |
| Angepasste Abkühlung | Entlastet das Glas nach dem Brand | Spannungsrisse trotz intakter Bemalung |
Vierter Schritt: Abkühlen und Entspannen
Nach dem Einbrennen ist der Prozess nicht abgeschlossen. Das Glas muss kontrolliert abkühlen. Die Entspannungskurve hängt von der Glaszusammensetzung und der Wandstärke ab. Für jedes beliebige mundgeblasene Hohlglasobjekt existiert keine einheitliche Standardkurve.
Die Ofentür wird nicht unmittelbar nach dem Erreichen der Maximaltemperatur geöffnet. Ein abrupter Temperaturwechsel erzeugt Spannungen zwischen den noch warmen und bereits abgekühlten Bereichen. Diese Spannungen können sofort sichtbare Brüche verursachen oder als verzögerte Rissbildung auftreten.
Ein gelungener Brand endet nicht bei der Maximaltemperatur. Erst die kontrollierte Abkühlung entscheidet, ob die Farbschicht und das Glas gemeinsam stabil bleiben.
Temperatur, Viskosität und Glasverträglichkeit
Die Farbe und das Grundglas bilden während des Brennens kein unabhängiges Paar. Beide Materialien reagieren auf Temperatur, Zeit und Abkühlung. Für die Glasmalerei bedeutet das: Eine Farbe kann chemisch haften und dennoch mechanisch problematisch sein, wenn ihre thermische Ausdehnung nicht zum Grundglas passt.
Bei mundgeblasenem Glas wird diese Frage durch die variable Wandstärke verschärft. Dünne Bereiche erreichen den Temperaturbereich schneller. Dickere Zonen speichern Wärme länger. Beim Abkühlen kehrt sich die Reihenfolge nicht immer gleichmäßig um. Dadurch entstehen Spannungen innerhalb des Hohlkörpers.
Die Kontrolle erfolgt nicht durch die Sichtprüfung der Farbe allein. Eine Oberfläche kann nach dem Brennen gleichmäßig aussehen, während im Glas noch Spannungen vorhanden sind. Die Prozessführung muss deshalb auf das Material abgestimmt sein und nicht nur auf das optische Ergebnis.
Was bei unbekanntem Glas nicht funktioniert
Bei unbekannter Glaszusammensetzung ist eine aggressive Ofenführung nicht vertretbar. Ebenso ungeeignet ist die Annahme, jedes mundgeblasene Glas könne beliebig schnell erhitzt und abgekühlt werden. Das Risiko von Spannungsrissen steigt mit unkontrollierten Temperaturdifferenzen.
Auch eine pauschale Übertragung von Brenndaten aus einem flachen Fusingprojekt auf ein dünnwandiges Hohlobjekt führt zu falschen Ergebnissen. Die Form, die Wärmeverteilung und die Materialstärke sind andere. Ein Wert, der bei einer planen Glasplatte funktioniert, muss für ein Gefäß neu bewertet werden.
Kaltfarben und traditioneller Schmelzbrand im Vergleich
Nicht jede Glasfarbe wird eingebrannt. Wasser- oder Acrylglasfarben trocknen an der Oberfläche und können je nach Produkt anschließend anders fixiert werden. Sie gehören damit in eine andere Prozessklasse als traditionelle Schmelzfarben.
Die Unterschiede betreffen nicht nur die Temperatur. Entscheidend sind Haftmechanismus, Oberflächenbeständigkeit, Verarbeitung und Einsatzbereich.
| Merkmal | Traditionelle Schmelzfarben | Wasser- oder Acrylglasfarben |
|---|---|---|
| Fixierung | Thermisches Aufschmelzen und Verbindung mit der Glasoberfläche | Trocknung beziehungsweise Kaltfixierung nach Herstellerangabe |
| Temperatur | Typischerweise etwa 520 °C bis 650 °C | Kein Hochtemperaturbrand erforderlich |
| Trocknungsphase | Vor dem Brand erforderlich | Je nach System bis zu 48 Stunden möglich |
| Beständigkeit | Nach korrekt ausgeführtem Brand dauerhaft und witterungsbeständig | Nicht automatisch gleich beständig wie eingebrannte Schmelzfarben |
| Risiko | Thermische Spannungen und falsche Brennführung | Abrieb, unzureichende Haftung oder Empfindlichkeit der Oberfläche |
| Geeignete Anwendung | Dauerhafte Glasveredelung mit Ofenprozess | Dekorative oder materialschonende Bemalung ohne Hochtemperaturbrand |
Kaltfarben sind nicht grundsätzlich minderwertig. Sie lösen jedoch ein anderes technisches Problem. Ihr Vorteil liegt darin, dass das Werkstück keiner hohen thermischen Belastung ausgesetzt werden muss. Bei einem unbekannten, spannungsempfindlichen oder bereits fertig montierten Objekt kann das entscheidend sein.
Sie ersetzen aber nicht automatisch die Beständigkeit einer eingebrannten Schmelzfarbe. Eine nicht eingebrannte Farbe darf nicht mit einer im Muffelofen fixierten Glasveredelung gleichgesetzt werden. Die Nutzung, Reinigung und Witterungsbelastung des Objekts müssen zum Farbsystem passen.
Moderne Glasmalerei-Techniken sinnvoll kombinieren
Moderne Glasmalerei arbeitet häufig mit mehreren Ebenen: transparenten Farbflächen, opaken Emaillefarben, linearen Konturen, Sandstrahlflächen oder nachträglichen Kaltfarben. Jede Technik verändert die Oberfläche und damit die Anforderungen an Reinigung, Maskierung und Brennfolge.
Bei Kombinationen wird zuerst festgelegt, welche Schicht thermisch behandelt wird. Eine eingebrannte Farbe kann als dauerhafte Basis dienen. Eine später aufgetragene Kaltfarbe darf dann nicht so behandelt werden, als sei sie für denselben Temperaturbereich ausgelegt. Umgekehrt kann ein nachträglicher Ofengang eine bereits aufgebrachte, niedrigtemperaturige Beschichtung beschädigen.
Eine belastbare Reihenfolge lautet:
1. Grundglas und Form dokumentieren. Wandstärke, Hohlräume und sichtbare Arbeitsflächen werden erfasst.
2. Hochtemperaturarbeiten priorisieren. Alles, was einen Schmelzbrand benötigt, wird vor empfindlichen Kaltfarben ausgeführt.
3. Oberfläche nach jedem Prozess neu beurteilen. Rückstände, Staub und veränderte Haftbedingungen werden nicht übergangen.
4. Kaltfarben zuletzt auftragen. Sie bleiben außerhalb des Hochtemperaturprozesses und werden nach ihrer eigenen Trocknungs- oder Fixierlogik behandelt.
5. Mechanische Belastung begrenzen. Die Oberfläche wird erst nach vollständiger Trocknung beziehungsweise Abkühlung weiter bearbeitet.
Dieser Aufbau ist besonders bei Glasobjekten mit mehreren Dekorebenen relevant. Jede zusätzliche Schicht kann die Haftung der folgenden Schicht verändern. Ein sauberer Prozess verlangt daher eine klare Trennung zwischen thermisch eingebrannten und kalt fixierten Materialien.
Kontrolle nach dem Einbrennen
Nach dem vollständigen Abkühlen wird das Werkstück unter gleichmäßiger Beleuchtung geprüft. Dabei geht es nicht um eine subjektive Bewertung von Farbe oder Ausdruck, sondern um konkrete Materialmerkmale:
- Sind Konturen geschlossen und an den vorgesehenen Stellen geblieben?
- Haben sich Farbfelder während des Aufschmelzens verschoben?
- Gibt es Blasen, Krater oder sichtbare Fehlstellen?
- Wirkt die Schicht gleichmäßig mit dem Glas verbunden?
- Sind am Hohlkörper Spannungsrisse oder Abplatzungen erkennbar?
- Haben sich an Übergängen zwischen dünnen und dickeren Bereichen auffällige Risslinien gebildet?
Die Kontrolle darf nicht unmittelbar nach dem Öffnen des Ofens erfolgen. Das Glas muss vollständig abgekühlt sein. Ein scheinbar intaktes Objekt kann durch Restspannungen später versagen, insbesondere wenn es nach dem Brand sofort mechanisch belastet, gewaschen oder einem starken Temperaturwechsel ausgesetzt wird.
Bei sichtbaren Rissen ist keine nachträgliche Reparatur durch einen zusätzlichen Brand automatisch möglich. Ein weiterer Ofengang kann die vorhandene Spannung vergrößern. Die Ursache muss zuerst eingeordnet werden: Haftungsfehler der Farbe, zu hohe Schichtdicke, ungeeignete Temperatur, unpassende Abkühlung oder Materialkonflikt zwischen Glas und Farbe.
Die häufigsten Prozessfehler
Die entscheidenden Fehler lassen sich in drei Gruppen ordnen: Oberfläche, Auftrag und Temperatur.
Fehler in der Oberfläche entstehen durch Fett, Staub oder Rückstände. Sie zeigen sich häufig als Fehlstellen oder als ungleichmäßige Haftung. Die Korrektur erfolgt vor dem Malen, nicht erst nach dem Brennen.
Fehler im Auftrag entstehen durch ungleichmäßige Schichtdicke, offene Konturen oder zu viel Material an einem Punkt. Sie verändern die Viskosität und das Fließverhalten der Farbe während des Aufschmelzens.
Fehler im Ofen entstehen durch ungeeignete Maximaltemperatur, falsche Haltezeit oder zu schnelle Abkühlung. Sie können sowohl die Farbe als auch das Grundglas beschädigen.
Die zuverlässigste Arbeitsweise besteht deshalb nicht in einer möglichst hohen Temperatur oder einer möglichst langen Brenndauer. Sie besteht in der Abstimmung aller Prozessschritte. Reinigung, Karton, Kontur, Farbmenge, Trocknung, Temperaturführung und Abkühlung müssen als zusammenhängende Kette behandelt werden.
Fazit: Glasmalerei folgt dem Material
Eine professionelle Glasmalerei auf mundgeblasenem Glas beginnt nicht mit dem dekorativen Auftrag, sondern mit der Kontrolle der Oberfläche und der thermischen Ausgangslage. Reinigungsalkohol oder Spiritus entfernt Fett und Staub. Der 1:1-Karton stabilisiert die Übertragung des Entwurfs. Konturen begrenzen die Farbflächen. Schmelzfarben werden im geeigneten Bereich zwischen etwa 520 °C und 650 °C eingebrannt. Die Abkühlung erfolgt langsam und an Glasart, Wandstärke und Objektform angepasst.
Traditionelle Schmelzfarben und Kaltfarben sind keine austauschbaren Varianten. Die eine Methode benötigt einen kontrollierten Hochtemperaturprozess und erzeugt bei korrekter Ausführung eine dauerhafte Verbindung mit der Glasoberfläche. Die andere vermeidet den Ofenbrand, besitzt aber eine andere Beständigkeit und eine eigene Trocknungslogik.
Die zentrale technische Regel bleibt damit eindeutig: Die Farbe wird nach dem Glas ausgewählt, der Ofen nach dem Material und die Abkühlung nach der Geometrie des Werkstücks. Nur diese Reihenfolge macht aus einem dekorierten Hohlglasobjekt eine belastbare Glasveredelung.