Glas-Sandstrahltechnik: Funktionsweise und Effekte erklärt
Die Glas-Sandstrahltechnik beruht nicht auf einer Beschichtung und nicht auf einer chemischen Färbung. Sie verändert die Oberfläche durch mechanischen Abtrag.
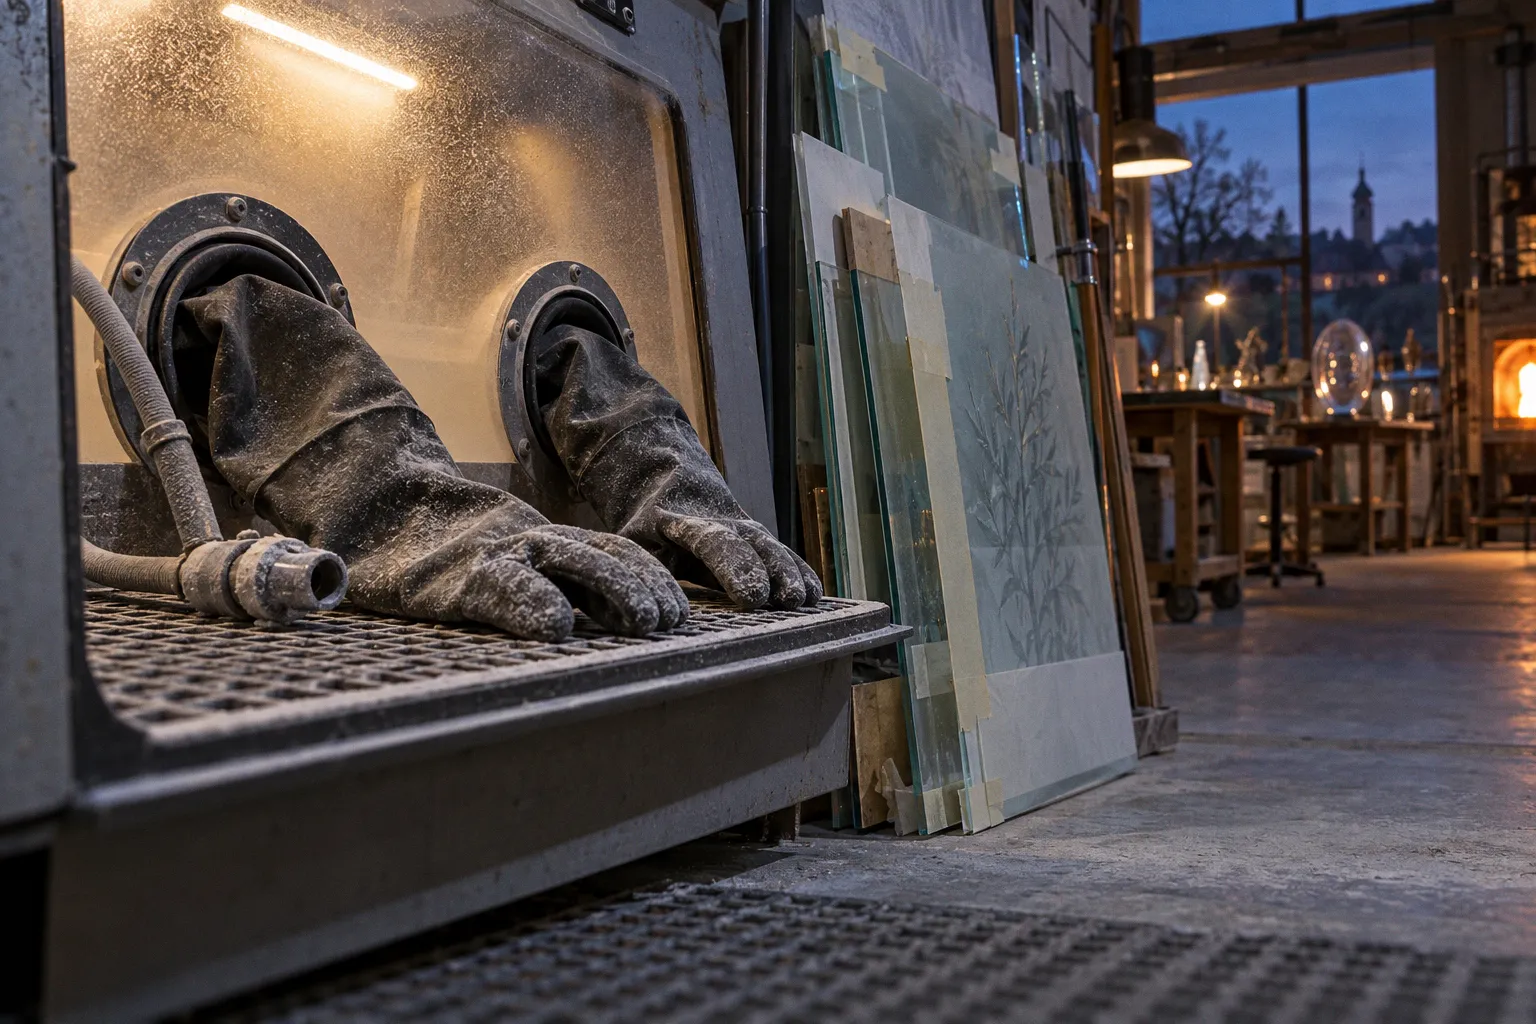
Strahlmittel treffen mit hoher Geschwindigkeit auf das Glas, erzeugen mikroskopische Sprünge und lösen muschelförmige Teilchen aus der Oberfläche. Das Ergebnis ist eine aufgeraute, diffuse Zone mit matter Lichtstreuung.
Für Einsteiger liegt die zentrale Fehlerquelle bereits in der Begriffsverwendung: Beim Sandstrahlen von Glas wird nicht zwingend Quarzsand eingesetzt. In der professionellen Glasbearbeitung kommen je nach Aufgabe unter anderem Edelkorund oder weichere Granulate zum Einsatz. Korund erreicht eine Mohs-Härte von 9 und besitzt damit eine hohe Abrasivität. Die Auswahl des Strahlmittels, der Strahldruck, der Abstand zur Fläche, die Einwirkzeit und der Aufprallwinkel bestimmen gemeinsam das Bearbeitungsbild.
Mechanik des Abtrags: Wie Strahlmittel Glas verändern
Glas besitzt keine kristalline Gitterstruktur wie viele Metalle oder Minerale. Für die Bearbeitung entscheidend ist trotzdem seine spröde Reaktion auf lokale Belastung. Ein einzelnes Strahlmittelkorn überträgt seine Bewegungsenergie auf einen kleinen Bereich der Glasoberfläche. Reicht die Belastung aus, entstehen dort mikroskopische Risse. Weitere Körner erweitern diese Risszonen, lösen kleine muschelförmige Partikel und vergrößern die aufgeraute Fläche.
Die Oberfläche wird dadurch nicht gleichmäßig abgetragen wie bei einem Schleifpapier. Das Strahlmittel erzeugt eine große Zahl einzelner Einschläge. Ihre Dichte und Tiefe bestimmen, ob die Fläche nur leicht satiniert, deutlich mattiert oder tief strukturiert erscheint.
Der optische Effekt entsteht durch die veränderte Grenzfläche. Eine polierte Glasfläche lässt Licht weitgehend gerichtet passieren oder reflektiert es an einer vergleichsweise glatten Oberfläche. Die gestrahlte Fläche besitzt dagegen zahlreiche mikroskopische Unebenheiten. Licht wird in unterschiedliche Richtungen gestreut. Dadurch erscheint der Bereich diffus und weniger transparent.
Sandstrahlen trägt Glas ab. Es bringt kein Material auf die Oberfläche und erzeugt keinen chemischen Film.
Die Glas-Sandstrahltechnik für Einsteiger lässt sich deshalb auf einen einfachen Zusammenhang reduzieren: Mehr mechanische Energie erzeugt in der Regel mehr Oberflächenveränderung. Dieser Zusammenhang ist jedoch nicht linear und nicht unbegrenzt sicher. Eine zu hohe Belastung kann Kanten ausbrechen lassen, Spannungen verstärken oder das Werkstück vollständig zerstören.
Strahlmittel und Ausrüstung
Eine Anlage für Glas-Sandstrahlarbeiten besteht aus mehreren funktionalen Einheiten. Das Werkstück liegt in einer Strahlkabine oder wird in einem geschlossenen Arbeitsbereich bearbeitet. Druckluft beschleunigt das Strahlmittel. Eine Düse bündelt den Materialstrom. Absaugung und Filter halten den entstehenden Staub aus dem Arbeitsbereich fern.
Für Glas werden vor allem zwei Materialgruppen eingesetzt:
- Edelkorund: hart, scharfkantig und stark abrasiv. Das Material eignet sich für eine deutliche Mattierung und für kontrollierte Vertiefungen, verlangt aber eine präzise Prozessführung.
- Weicheres Granulat oder Glasperlen: erzeugt abhängig von Anlage und Einstellung eine weniger aggressive Oberflächenstruktur. Die Bearbeitung fällt meist schonender aus, ist aber nicht automatisch für jede Gravurtiefe geeignet.
Korund besitzt eine Mohs-Härte von 9. Zum Vergleich: Glas liegt deutlich darunter. Daraus erklärt sich seine hohe Abtragsleistung. Die Härte allein entscheidet jedoch nicht über das Ergebnis. Korngröße, Kornform und Zustand des Strahlmittels beeinflussen die Oberfläche ebenfalls.
Die in Strahlanlagen erreichbaren Geschwindigkeiten des Strahlmittels liegen je nach System ungefähr zwischen 20 und 300 m/s. Druckstärken können bis zu 12 bar betragen. Diese Werte beschreiben die technische Leistungsfähigkeit einer Anlage, nicht eine pauschale Einstellung für jedes Glasobjekt. Für dünne Scheiben, kleine Werkstücke oder empfindliche Kanten ist eine niedrigere Belastung erforderlich als für robuste, flache Glasflächen.
Eine Mindestglasdicke von etwa 2 mm gilt als Orientierung für schonendes Strahlen. Sie ersetzt keine Prüfung des konkreten Werkstücks. Geometrie, Kantenform, Vorspannung, vorhandene Beschädigungen und die gewünschte Gravurtiefe bleiben entscheidend.
Mattierung gezielt steuern: Druck, Abstand, Winkel und Dauer
Ein gleichmäßiger Matteffekt entsteht nur, wenn die Prozessparameter kontrolliert bleiben. Wird die Düse während des Strahlens ungleichmäßig geführt, entstehen sichtbare Übergänge. Bereiche mit längerer Einwirkzeit werden rauer und meist auch stärker diffus.
Erstens bestimmt der Strahldruck die Energie des Auftreffens. Höherer Druck erhöht die Geschwindigkeit des Strahlmittels und damit die Belastung pro Einschlag. Das kann den Abtrag beschleunigen. Gleichzeitig steigt das Risiko, Kanten zu beschädigen oder eine unerwünschte Tiefenstruktur zu erzeugen.
Zweitens beeinflusst der Abstand zwischen Düse und Werkstück die Verteilung des Strahlmittels. Ein kleiner Abstand konzentriert den Materialstrom auf eine begrenzte Zone. Ein größerer Abstand verteilt die Körner stärker. Das Bearbeitungsbild wird dadurch breiter und kann weniger intensiv ausfallen.
Drittens ist der Aufprallwinkel entscheidend. Ein nahezu senkrechter Auftreffwinkel konzentriert die Energie stärker auf die Oberfläche. Ein flacher Winkel verändert die Verteilung des Abtrags und kann für Übergänge oder bestimmte Strukturwirkungen genutzt werden. Für eine gleichmäßige Mattierung muss die Düse kontrolliert und mit möglichst konstanter Bewegung geführt werden.
Viertens wirkt die Strahldauer direkt auf die Oberflächenstruktur. Kurze Bearbeitungszeiten erzeugen eine leichte Satinierung. Längere Zeiten vertiefen die Struktur. Eine tiefe Gravur entsteht nicht allein durch ein aggressives Strahlmittel, sondern durch eine Kombination aus geeigneter Maskierung, kontrollierter Bewegung und ausreichender Einwirkzeit.
Für die praktische Einstellung ist ein Probestück aus demselben Glas sinnvoll. Unterschiedliche Glassorten reagieren nicht identisch. Auch zwei Scheiben gleicher Dicke können sich durch Kanten, innere Vorschädigungen oder eine thermische Vorspannung unterschiedlich verhalten.
Typische Effekte der Oberflächenbearbeitung
Durch Variationen der Parameter lassen sich mehrere Bearbeitungsstufen erzeugen:
1. Leichte Satinierung: Die Fläche verliert einen Teil ihrer Transparenz und erhält eine gleichmäßige, fein matte Struktur.
2. Deutliche Mattierung: Die Lichtstreuung nimmt zu. Durch die Fläche ist nur noch eine diffuse Durchsicht möglich.
3. Kontrast zwischen Klar- und Mattzonen: Maskierte Bereiche bleiben transparent, während die freien Flächen bearbeitet werden.
4. Mehrstufige Mattierung: Teilbereiche der Abdeckung werden nacheinander entfernt. So entstehen unterschiedliche Rauheiten und Helligkeitswirkungen.
5. Tiefenstruktur: Durch längere Bearbeitung und geeignete Schablonen können vertiefte Bereiche erzeugt werden.
6. Durchbrüche oder Auslassöffnungen: Bei Klarglas sind mit speziellen Folien und längerer Strahldauer auch tiefere Öffnungen möglich. Das Verfahren verlangt eine genaue Kontrolle der Restwandstärke und der Kanten.
Die Bezeichnung „3D-Effekt“ beschreibt dabei keine dreidimensionale Modellierung wie bei einer Fräsmaschine. Gemeint ist eine optische Tiefenwirkung, die durch gestufte Mattierungsgrade und unterschiedliche Gravurtiefen entsteht.
Präzision durch Maskierung: Schablonen für Motive und Beschriftungen
Die Schablone trennt geschützte und zu bearbeitende Bereiche. Sie ist damit kein dekoratives Zubehör, sondern ein prozesstechnisches Werkzeug. Flächen, die klar bleiben sollen, werden vor dem Strahlen mit einer geeigneten Folie oder Schablone abgedeckt.
Die Qualität des Ergebnisses hängt stark an den Kanten der Maskierung. Liegt die Folie nicht dicht auf, kann Strahlmittel unter die Abdeckung gelangen. Das Motiv verliert dann seine Kontur. Bei längerer Bearbeitung vergrößert sich dieser Fehler, weil die freiliegende Kante stärker belastet wird.
Vorgehen bei einer einfachen Schablonenarbeit
1. Glasfläche reinigen: Staub, Fett und Rückstände verhindern eine gleichmäßige Haftung der Folie. Die Fläche muss trocken und frei von Partikeln sein.
2. Motiv übertragen: Konturen werden auf die Maskierfolie übertragen. Sehr feine Linien benötigen eine stabile Folie und eine saubere Schneidkante.
3. Schablone aufbringen: Die Folie wird ohne Falten und Blasen auf der Glasfläche fixiert. Die Ränder des Motivs müssen vollständig anliegen.
4. Schutzbereiche kontrollieren: Nicht zu bearbeitende Glasflächen und gegebenenfalls auch die Rückseite werden abgedeckt.
5. Teilbereiche öffnen: Für mehrstufige Mattierungsgrade werden einzelne Foliensegmente nach jedem Bearbeitungsschritt entfernt.
6. Strahlen: Die Düse wird gleichmäßig geführt. Druck, Abstand und Geschwindigkeit bleiben möglichst konstant.
7. Folie entfernen und Oberfläche prüfen: Erst nach dem Ende der Bearbeitung wird die Maskierung vollständig abgenommen. Rückstände dürfen nicht durch harte Werkzeuge entfernt werden, die zusätzliche Kratzer verursachen könnten.
Mit schrittweisem Entfernen der Teilfolie lassen sich mehrere Mattierungsgrade in einem Motiv kombinieren. Ein zuerst gestrahlter Bereich erhält die längste Einwirkzeit. Ein später geöffneter Bereich bleibt flacher und damit optisch transparenter. Die Reihenfolge muss deshalb vor dem ersten Strahlvorgang festgelegt werden.
Bei Schriftzügen und kleinen Motiven ist die Unterätzung der Kanten ein besonders häufiges Problem. Die Kante der Schablone schützt die Oberfläche nicht absolut. Strahlmittel treffen auch seitlich auf die Kontur. Mit zunehmender Strahldauer kann sich die bearbeitete Zone unter den Rand ausdehnen. Feine Details werden dadurch breiter oder verlieren ihre Verbindung.
Sicherheitsaspekte und Materialgrenzen
Die mechanische Bearbeitung von Glas erzeugt zwei voneinander unabhängige Gefahrenbereiche: das Strahlmittel mit seinem Staub und die Bruchgefahr des Werkstücks. Eine geschlossene Strahlkabine mit funktionierender Absaugung ist deshalb die technische Grundvoraussetzung. Der Staub darf nicht in den Atembereich gelangen. Persönliche Schutzausrüstung muss zur verwendeten Anlage und zum Strahlmittel passen.
Auch der Zustand des Glases ist vor der Bearbeitung zu prüfen. Sichtbare Kantenverletzungen, Kratzer und Vorschäden können sich unter mechanischer Belastung ausweiten. Kleine Schäden sind bei sprödem Material keine rein optischen Mängel. Sie können als Ausgangspunkt für Risse dienen.
Besondere Vorsicht gilt bei Einscheibensicherheitsglas, kurz ESG. ESG steht unter einer gezielt eingebrachten inneren Spannung. Eine einseitige, tiefe Mattierung kann diese Spannungsverteilung verändern. Die Scheibe kann dadurch zerspringen. ESG darf daher nicht ohne geeignete Freigabe tiefgraviert werden. Die Annahme, gehärtetes Glas sei für jede abrasive Bearbeitung besonders unempfindlich, ist technisch falsch.
Vor dem eigentlichen Motiv sollten folgende Punkte geklärt sein:
- Handelt es sich um Floatglas, Verbundglas, ESG oder eine andere Glasart?
- Welche Glasdicke liegt tatsächlich vor?
- Gibt es beschädigte Kanten oder sichtbare Vorschädigungen?
- Soll nur eine matte Oberfläche entstehen oder eine echte Vertiefung?
- Muss die Rückseite klar bleiben oder ebenfalls geschützt werden?
- Welche minimale Detailbreite besitzt das Motiv?
- Ist das Werkstück nach der Bearbeitung weiterhin mechanisch belastbar?
Bei Verbundglas kommt eine zusätzliche Schicht zwischen den Glasscheiben hinzu. Eine tiefe Bearbeitung kann diese Schicht freilegen. Das verändert nicht nur die Optik, sondern kann auch die Beständigkeit des Bauteils beeinflussen. Bei funktionalen Verglasungen müssen deshalb die konstruktiven Anforderungen getrennt von der dekorativen Wirkung betrachtet werden.
Sandstrahlen und Ätzen: zwei unterschiedliche Verfahren
Der Unterschied zwischen Sandstrahlen und Ätzen liegt im Wirkprinzip. Sandstrahlen verändert Glas durch mechanischen Abtrag. Ätzen beruht auf einer chemischen Reaktion mit der Glasoberfläche. Die Verfahren können ähnliche matte Erscheinungen erzeugen, sind aber hinsichtlich Prozessführung, Kantenverhalten und Ausrüstung nicht gleichzusetzen.
| Parameter | Sandstrahlen von Glas | Glasätzen |
|---|---|---|
| Wirkprinzip | Mechanische Einschläge und Abtrag | Chemische Reaktion an der Oberfläche |
| Bearbeitungsmedium | Druckluft und abrasives Strahlmittel | Ätzende chemische Substanzen |
| Oberflächenstruktur | Von Satinierung bis zu tiefer Gravur steuerbar | Abhängig von Chemie, Konzentration und Einwirkzeit |
| Maskierung | Folien und Schablonen schützen Teilbereiche | Chemisch beständige Abdeckungen erforderlich |
| Typischer Fehler | Ungleichmäßiger Abtrag, Unterstrahlung an Kanten | Unterwanderung oder ungleichmäßige Reaktion |
| Ausrüstung | Strahlkabine, Düse, Druckluft, Absaugung | Chemikaliengeeigneter Arbeitsplatz und Schutzsysteme |
| Materialgrenze | Vorspannung und Bruchgefahr bei falscher Belastung | Beständigkeit von Glas und Abdeckung gegenüber der Ätzchemie |
Beim Sandstrahlen lässt sich die Oberflächenrauheit unmittelbar über mechanische Parameter beeinflussen. Das macht das Verfahren für strukturierte Schablonenarbeiten und Tiefeneffekte geeignet. Gleichzeitig ist die Bearbeitung abrasiv und kann Kanten, Bohrungen und bereits geschädigte Stellen stark belasten.
Ätzen arbeitet nicht mit einem Partikelstrom. Die Oberfläche wird chemisch verändert. Daraus folgen andere Anforderungen an Maskierung, Arbeitsplatz und Entsorgung. Eine matte Fläche ist deshalb kein ausreichender Hinweis darauf, dass beide Verfahren austauschbar wären.
Typische Fehlerbilder und ihre Ursachen
Ein fleckiges Mattierungsbild entsteht meistens durch eine ungleichmäßige Führung der Düse, wechselnden Abstand oder unterschiedliche Strahldauer. Auch ein ungleich verteiltes Strahlmittel kann die Oberfläche beeinflussen. Der Fehler lässt sich nachträglich nur begrenzt korrigieren, weil eine zusätzliche Bearbeitung die bereits stärker gestrahlten Bereiche weiter vertieft.
Ausgebrochene Kanten weisen auf eine zu hohe lokale Belastung hin. Mögliche Ursachen sind ein zu hoher Druck, ein zu geringer Abstand, ein ungünstiger Aufprallwinkel oder eine vorgeschädigte Kante. Bei dünnen Scheiben wirkt sich die Belastung schneller aus als bei massiven Werkstücken.
Verwaschene Konturen entstehen häufig durch eine undichte Maskierung. Wenn Strahlmittel unter die Folie gelangt, wird die klare Grenze zwischen Schutz- und Bearbeitungszone zerstört. Bei feinen Motiven ist die Folienqualität ebenso entscheidend wie die Schneidpräzision.
Zu geringe Tiefe kann mehrere Gründe haben:
- Das Strahlmittel ist für die gewünschte Aufgabe zu wenig abrasiv.
- Der Strahldruck oder die Einwirkzeit reicht nicht aus.
- Die Düse wird zu schnell über die Fläche bewegt.
- Der Abstand zum Glas ist zu groß.
- Die Folie ist für eine tiefe Bearbeitung nicht geeignet.
- Das Glas wurde aus Sicherheitsgründen nur oberflächlich bearbeitet.
Eine größere Tiefe darf nicht einfach durch maximalen Druck erzwungen werden. Dadurch steigt die Belastung des gesamten Werkstücks, während die Kontrolle über die Kanten abnimmt. Besser ist eine abgestufte Bearbeitung mit Zwischenkontrollen.
Was Einsteiger zuerst beherrschen sollten
Für den Einstieg ist ein kleines, ebenes Glasstück geeigneter als ein komplex geformtes Objekt. Eine plane Fläche vereinfacht die Maskierung, den konstanten Düsenabstand und die Beurteilung der Mattierung. Das erste Ziel sollte eine gleichmäßige Satinierung sein, nicht sofort eine mehrstufige Tiefengravur.
Die sinnvolle Reihenfolge lautet:
1. Glasart und Zustand bestimmen.
2. Oberfläche reinigen und auf Schäden prüfen.
3. Strahlmittel und Maskierung auf einem Reststück testen.
4. Druck, Abstand und Bewegungsablauf festlegen.
5. Eine einfache Fläche ohne feine Details bearbeiten.
6. Das Ergebnis unter unterschiedlichem Lichteinfall kontrollieren.
7. Erst danach Schablonen mit mehreren Mattierungsstufen einsetzen.
8. Tiefe Gravuren nur an dafür geeigneten Glasarten und Werkstücken ausführen.
Damit wird die Glasoberfläche nicht nach einem dekorativen Zufallsprinzip behandelt. Jeder Bearbeitungsschritt erzeugt eine messbare Veränderung der Rauheit und Transparenz. Die Kontrolle liegt in der Wiederholbarkeit von Druck, Abstand, Winkel, Düsengeschwindigkeit und Strahldauer.
Die Glas-Sandstrahltechnik ist deshalb ein präzises Verfahren der Glasveredelung, obwohl der eigentliche Abtrag durch viele einzelne, mikroskopische Einschläge entsteht. Wer das Verhalten des Materials berücksichtigt, kann matte Flächen, klare Kontraste, gestufte Motive und tiefe Strukturen reproduzierbar erzeugen. Wer dagegen nur mit hohem Druck arbeitet, erhält meist keine bessere Gravur, sondern ein stärker belastetes und schwerer kontrollierbares Werkstück.